Wie der Luftspalt in doppelwandigen Bechern tatsächlich funktioniert
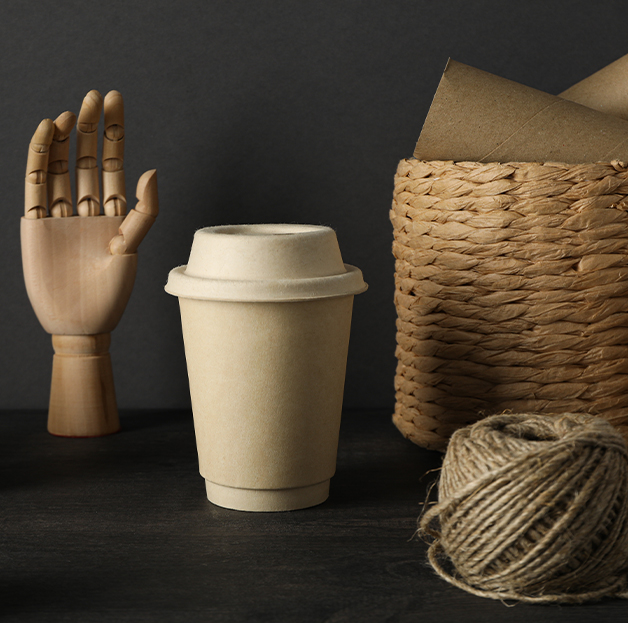
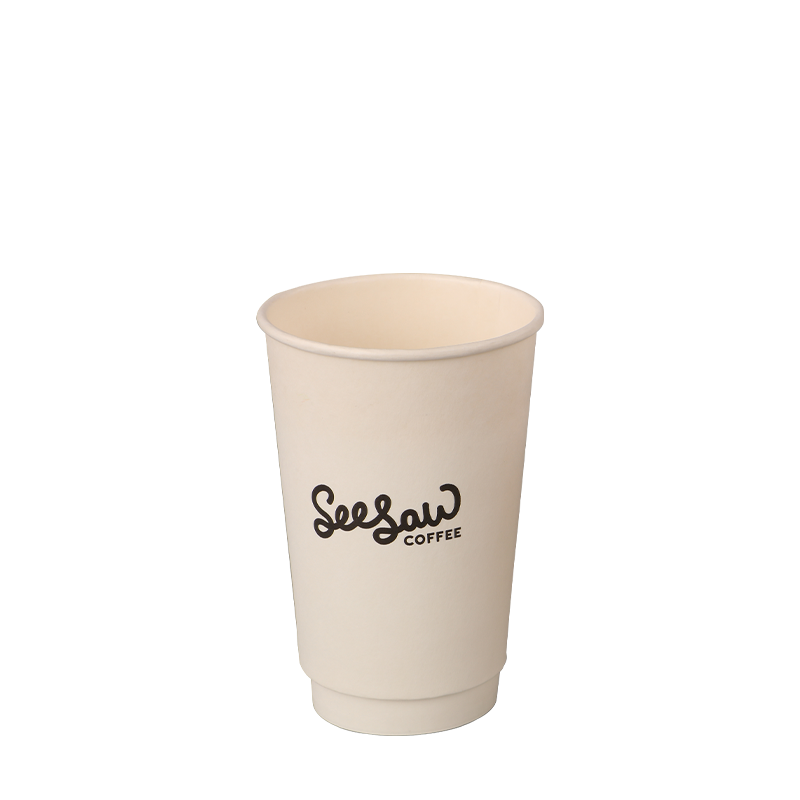
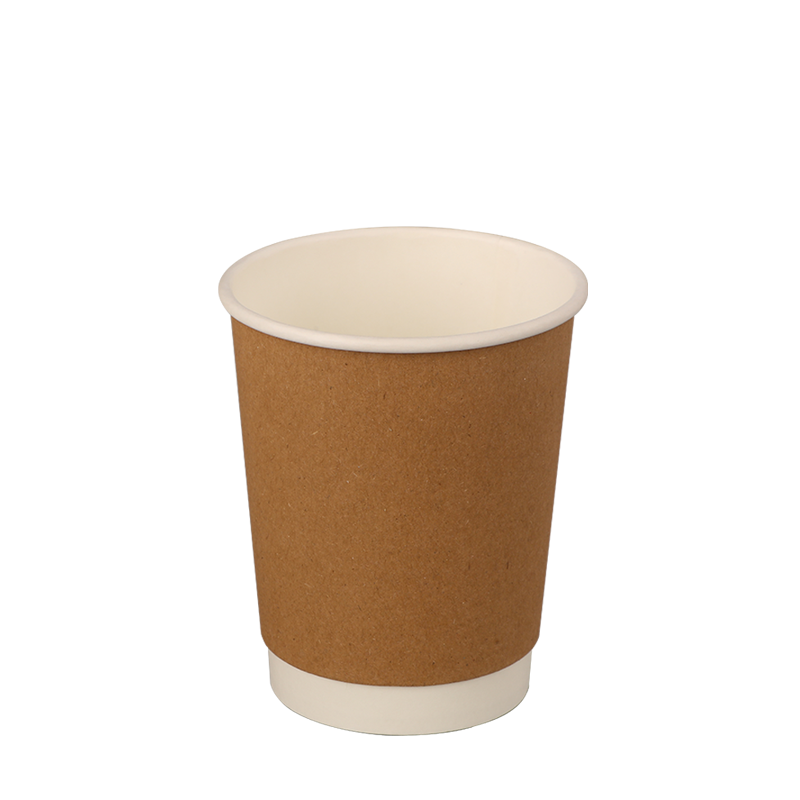
Das bestimmende Merkmal von a Doppelwandiger Heißpapierbecher ist die isolierende Lufttasche, die zwischen zwei Lagen lebensmittelechtem Karton eingeschlossen ist. Diese tote Luftschicht verhält sich ähnlich wie die in Gebäuden verwendete Hohlwanddämmung: Stillstehende Luft leitet Wärme schlecht und verlangsamt daher die Übertragung der Wärmeenergie von der heißen Flüssigkeit im Inneren auf die Außenfläche, die ein Verbraucher berührt. Das Ergebnis ist eine Außenwand, die bei gleicher Fülltemperatur deutlich kühler bleibt als ein einwandiger Becher.
Die Lücke reicht typischerweise von 1,5 mm bis 3 mm . Breiter ist nicht immer besser – ein zu dicker Spalt erhöht die Materialkosten und beeinträchtigt die Stapelbarkeit des Bechers. Hersteller kalibrieren die Spaltbreite anhand des Tapetengewichts, um eine angestrebte Außenoberflächentemperatur zu erreichen. Bei einer Füllungstemperatur von 80 °C wird häufig eine Temperatur von unter 45 °C angestrebt, was bei den meisten menschlichen Faktoren als angenehm für dauerhaften Halt gilt.
Da es sich bei der Isolierung um eine strukturelle und nicht um eine zusätzliche Isolierung handelt (keine separate Hülle erforderlich), behält der Becher sein klares Profil und lässt sich in Ausgabegeräten mit hohem Volumen effizient stapeln – ein wichtiger logistischer Vorteil für Kaffeehausketten und Hotelbankettbetriebe.
PE vs. PLA-Innenbeschichtung: Ein praktischer Vergleich
Sowohl PE- (Polyethylen) als auch PLA-Beschichtungen (Polymilchsäure) erfüllen die gleiche Grundfunktion – die Schaffung einer wasserdichten, lebensmittelechten Barriere auf der inneren Papieroberfläche – unterscheiden sich jedoch erheblich im Verhalten am Ende der Lebensdauer und in den Verarbeitungsanforderungen.
| Eigentum | PE-Beschichtung | PLA-Beschichtung |
|---|---|---|
| Rohstoffquelle | Aus Erdöl gewonnen | Maisstärke / Zuckerrohr |
| Hitzetoleranz | Bis ~85 °C (stabil) | Bis zu ~50–55 °C (erweicht) |
| Kompostierbarkeit | Nicht kompostierbar | Industriell kompostierbar |
| Recyclingfähigkeit | Erfordert eine fachmännische Entschichtung | Erfordert eine industrielle Kompostierungsanlage |
| Kosten | Niedriger | Höher (10–30 % Prämie typisch) |
| Beste Anwendung | Mainstream-Heißgetränke | Umweltbewusste Marken, Veranstaltungen |
Ein wichtiger praktischer Hinweis: Aufgrund der niedrigeren Wärmeverformungstemperatur von PLA eignet es sich besser für Getränke, die unter 70 °C serviert werden – Matcha-Latte, warme Milchtees – als für Espresso-basierte Getränke, die 85–90 °C erreichen können. Käufer, die PLA-beschichtete Becher für Hochtemperaturanwendungen spezifizieren, sollten die tatsächlichen Hitzetoleranztestdaten des Lieferanten überprüfen, anstatt sich auf generische Zertifizierungsaussagen zu verlassen.
Frischholzzellstoff vs. Bambuszellstoff: Überlegungen zum Rohstoff
Sowohl frischer Holzzellstoff als auch Bambuszellstoff erfüllen die Sicherheitsstandards für den Kontakt mit Lebensmitteln, weisen jedoch unterschiedliche Fasereigenschaften auf, die sich auf die Haptik und das Umweltprofil des fertigen Bechers auswirken.
- Zellstoff aus reinem Holz (normalerweise gebleichtes Kraftpapier aus Weich- oder Hartholz) erzeugt eine glattere, gleichmäßigere Oberfläche, die sich leichter mit hochauflösenden Grafiken bedrucken lässt. Seine längeren Fasern sorgen für eine hervorragende Zugfestigkeit, die für die strukturelle Integrität eines doppelwandigen Bechers unter nassen Hitzebedingungen wichtig ist.
- Bambuszellstoff wird aus einem sich schnell regenerierenden Gras geerntet, das in 3–5 Jahren die Erntereife erreicht, im Vergleich zu 25–70 Jahren bei kommerziellem Holz. Bambusfasern sind kürzer und seidiger und verleihen eine leicht strukturierte Oberfläche. Der Zellstoff enthält von Natur aus weniger Lignin, wodurch der Bedarf an aggressiven Bleichchemikalien verringert wird.
- Unter dem Gesichtspunkt der CO2-Bilanzierung bindet Bambus während des Wachstums schnell Kohlenstoff, obwohl der Nettonutzen stark von der Effizienz des Zellstoffprozesses und den Transportentfernungen abhängt.
Bei Hangzhou Renmin Eco-tech Co., Ltd. beziehen wir Rohpapier von zertifizierten Fabriken und verfügen über die Umweltmanagementzertifizierung ISO 14001:2004, sodass Kunden verifizierte Materialdaten in ihre eigene Nachhaltigkeitsberichterstattung integrieren können.
Deckelkompatibilität und Dichtungsintegrität bei Temperaturwechsel
Ein auslaufsicherer Deckelsitz hängt von der Maßtoleranz zwischen Becherrand und Verschlusskanal des Deckels ab. Bei doppelwandigen Bechern ist der Rand in der Regel breiter und steifer als bei einwandigen Bechern, was die Austauschbarkeit des Deckels beeinträchtigen kann, wenn Käufer Becher von verschiedenen Lieferanten auf derselben Deckel-SKU kombinieren.
Die drei häufigsten Deckelmaterialien für Heißgetränkebecher sind:
- PET (Polyethylenterephthalat) — transparent, gut für die Präsentation geschichteter Getränke geeignet, aber für Temperaturen bis etwa 70 °C geeignet. Nicht ideal für Espresso oder Getränke mit einer Temperatur von über 75 °C.
- PP (Polypropylen) — undurchsichtig oder durchscheinend, hitzebeständig bis ca. 100 °C, die Standardwahl für gängige Heißkaffeeanwendungen. Widerstandsfähiger gegen Deckelverformung bei Hochtemperaturfüllungen.
- Auslaufsichere/durchsichtige Deckel — typischerweise PP mit integrierter Trinköffnung und wiederverschließbarer Lasche. Diese sorgen für ein erstklassiges Gefühl und werden zunehmend für gehobene Kettenkunden und das Catering von Flug- und Geschäftsveranstaltungen eingesetzt.
Temperaturwechsel – Erhitzen und kurzes Abkühlen – können zu geringfügigen Dimensionsverschiebungen sowohl am Becherrand als auch am Deckel führen. Renommierte Becherhersteller führen simulierte Gebrauchstests durch (Befüllen, Deckel, Tragen, Kippen in Standardwinkeln), um zu bestätigen, dass die Dichtungsintegrität über den erwarteten Temperaturbereich erhalten bleibt, bevor ein Design für die Produktion freigegeben wird.
Anpassungsvariablen, die sich auf Mindestbestellmengen auswirken
B2B-Käufer stellen oft fest, dass der Umfang der Individualisierung der größte Faktor für die Mindestbestellmenge ist. Wenn Sie verstehen, welche Variablen neue Werkzeuge oder die Einrichtung einer Druckmaschine auslösen, können Beschaffungsteams effektiver verhandeln.
- Körbchengröße : Für jedes Volumen (8 Unzen, 12 Unzen, 16 Unzen, 20 Unzen) sind ein spezieller Stanzfächer und ein Formdorn erforderlich. Die gleichzeitige Bestellung mehrerer Größen kann die Werkzeugamortisation verteilen, aber jede Größe hat immer noch ihre eigene Mindestproduktionsmenge – in der Regel 50.000–100.000 Einheiten pro Größe für kundenspezifische Kunstwerke im Offsetdruck.
- Anzahl der Druckfarben : Die Kosten für den Flexodruck skalieren mit der Anzahl der Farbstationen. Eine einzelne PMS-Farbe auf weißer Basis ist die kostengünstigste Option; Vollständiger CMYK-Prozessdruck oder Spot-UV-Veredelungen erhöhen die Druckdurchgänge und erhöhen das Break-Even-Volumen.
- Beschichtungstyp : Die Umstellung von PE- auf PLA-Beschichtung erfordert möglicherweise einen separaten Produktionslauf, um Kreuzkontaminationen auf Extrusionslinien zu vermeiden, was einige Fabriken bewältigen, indem sie jedem Beschichtungstyp bestimmte Tage widmen – was sich sowohl auf die Vorlaufzeiten als auch auf die Mindestbestellmenge auswirkt.
- Papiergewicht : Standard-Doppelwandkonstruktionen verwenden 190–220 g/m² für die Innenwand und 170–190 g/m² für die Außenwand; Die Anforderung eines schwereren Kartons für ein erstklassiges, steifes Gefühl ist möglich, kann jedoch die Standardrollenbreiten überschreiten und zusätzliche Folienschritte nach sich ziehen.
Als OEM/ODM-Hersteller produziert Hangzhou Renmin Eco-tech Co., Ltd Doppelwandiger Heißpapierbechers in einer Reihe von Größen und Beschichtungsoptionen, mit strukturierten Probenahmeprozessen, die es Käufern ermöglichen, die Druckqualität und strukturelle Leistung zu validieren, bevor sie sich auf das volle Produktionsvolumen festlegen.
Stapel-, Lager- und Ausgabeleistung in Umgebungen mit hohem Volumen
Ein Becher, der im gefüllten Zustand gut funktioniert, in einem automatischen Becherspender jedoch klemmt oder zusammenbricht, führt an stark frequentierten Veranstaltungsorten zu kostspieligen Betriebsunterbrechungen. Doppelwandige Becher stellen besondere Herausforderungen an die Stapelgeometrie dar, da sich die Außenwand im Vergleich zur Innenwand leicht erweitert, wodurch sich der effektive Verjüngungswinkel ändert, der bestimmt, wie eng die Becher ineinander gesteckt werden.
Wichtige Kennzahlen, die Käufer von Herstellern erfragen sollten:
- Stapelhöhe pro 50 Tassen : Bestimmt, wie viele Tassen in einen Standard-Tubenspender passen. Ein engerer Stapel ermöglicht mehr Tassen pro Nachfüllzyklus, wodurch weniger Personaleingriffe erforderlich sind.
- Abgabekraft : Die Kraft, die erforderlich ist, um den unteren Becher von einem ineinander geschachtelten Stapel zu trennen. Wenn der Wert zu hoch ist, kommt es bei automatischen Spendern zu Fehlzündungen. zu niedrig und die Becher lösen sich während des Transports.
- Feuchtigkeitsbeständigkeit der Außenwand : In Lagerumgebungen mit hoher Luftfeuchtigkeit (z. B. in Küchen hinter dem Haus) können unbeschichtete Außenwände Feuchtigkeit absorbieren und erweichen, was die Druckfestigkeit der Seitenwände des Bechers beeinträchtigen und zu Ausgabefehlern führen kann.
Für Exportkunden, die in Märkte mit hoher Luftfeuchtigkeit in Südostasien oder Ostafrika versenden, ist es ein umsichtiger Schritt, vor der Festlegung der Spezifikationen eine Feuchtigkeitsbarriere-Außenhülle anzugeben oder Testdaten zur beschleunigten Alterung anzufordern (typischerweise 40 °C / 90 % relative Luftfeuchtigkeit für 48 Stunden), die von erfahrenen Lieferanten berücksichtigt werden können.