Wie die Faserzusammensetzung die Leistung von Rohpapier beeinflusst
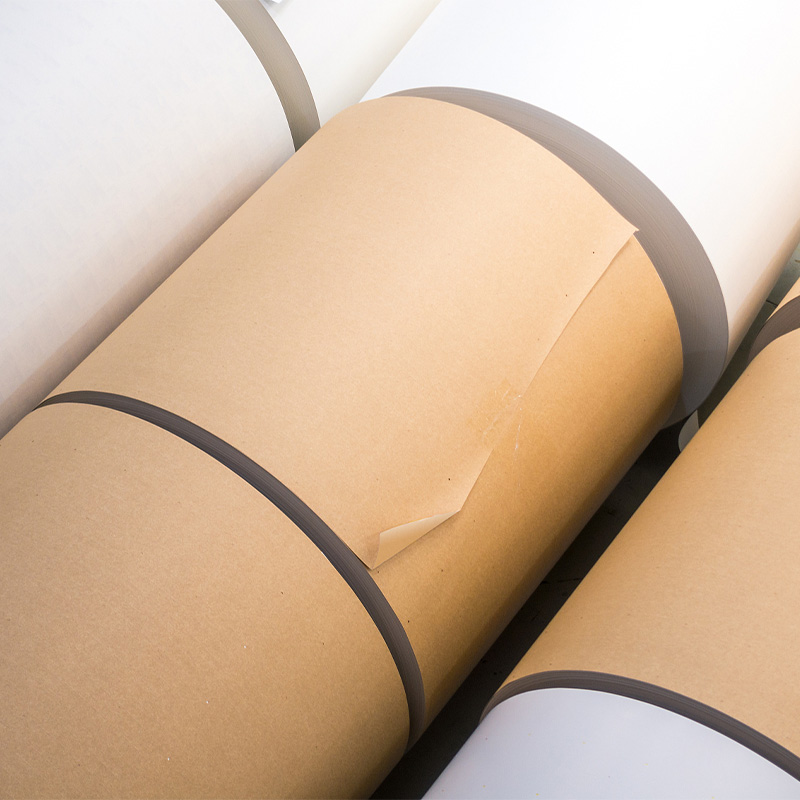
Der bei der Herstellung verwendete Faserstoff Rohpapier hat einen direkten Einfluss auf die Steifigkeit, die Oberflächenglätte und darauf, wie gut die Platte die nachfolgende PE- oder PLA-Beschichtung akzeptiert. Die meisten Rohpapiere in Lebensmittelqualität für Becher- und Schüsselanwendungen werden daraus hergestellt Frisch gebleichter Kraftzellstoff – entweder Weichholz (langfaserig) oder Hartholz (kurzfaserig) oder eine Mischung aus beiden.
Weichholzfasern tragen zur Zugfestigkeit und Reißfestigkeit bei, was bei der Hochgeschwindigkeitsumformung wichtig ist. Hartholzfasern verbessern die Oberflächenglätte und die Gleichmäßigkeit der Formation und reduzieren Beschichtungsfehler wie Nadellöcher. Eine typische Stoffmischung für Becherlagerbestände 70–80 % Hartholz und 20–30 % Weichholz , allerdings verschiebt sich dies hin zu einem höheren Weichholzanteil, wenn zusätzliche Steifigkeit erforderlich ist – zum Beispiel bei großformatigem Schüsselmaterial über 300 g/m².
Der Anteil recycelter Fasern wird von Marken, die Nachhaltigkeitsziele verfolgen, zunehmend nachgefragt, ihre Verwendung in Anwendungen mit Lebensmittelkontakt bleibt jedoch streng reguliert. Die meisten Gerichtsbarkeiten verlangen Frischfasern für die Lebensmittelkontaktschicht, wobei der recycelte Inhalt auf eine Innenlage beschränkt ist, die das Produkt nicht berührt.
Grammaturbereiche und deren Anpassung an die Endverwendung
Die Wahl der richtigen Grammatur ist eine der folgenreichsten Entscheidungen bei der Spezifikation von Tassen und Schüsseln. Nachfolgend finden Sie eine praktische Referenz für gängige Lebensmittelverpackungsformate:
| Bewerbung | Empfohlene Grammatur (gsm) | Schlüsselanforderung |
|---|---|---|
| Kaltgetränkebecher (einwandig) | 170–200 | Glatte Oberfläche zum Bedrucken |
| Heißgetränkebecher (einwandig) | 200–230 | Steifigkeit unter Hitze |
| Suppen-/Nudelschüssel | 250–350 | Strukturelle Integrität im gefüllten Zustand |
| Lebensmittelbox / Muschelschale | 300–400 | Stapelfestigkeit |
Die Angabe einer Grammatur, die zu niedrig ist, um Materialkosten zu sparen, ist eine falsche Wirtschaftlichkeit – sie führt typischerweise zu erhöhten Ausschussraten an der Formlinie und Kundenbeschwerden über Becherverformungen vor Ort.
Oberflächenleimung und ihre Auswirkung auf die Beschichtungshaftung
Rohpapier, das für die PE- oder PLA-Extrusionsbeschichtung vorgesehen ist, wird während des Papierherstellungsprozesses einer Oberflächenleimung unterzogen – einem Schritt, bei dem eine dünne Schicht Stärke oder synthetisches Leimungsmittel auf die Blattoberfläche aufgetragen wird. Diese Behandlung dient zwei Zwecken: Sie verringert die Oberflächenporosität, um ein übermäßiges Eindringen von PE während der Extrusion zu verhindern, und verbessert die Haftung zwischen dem Papiersubstrat und der Beschichtungsschicht.
Eine unzureichende Oberflächendimensionierung führt dazu Schichtablösung – ein Fehlermodus, bei dem sich die PE-Schicht unter thermischer Belastung oder mechanischer Biegung vom Papier löst. Dies ist insbesondere in den Seitenwandbereichen von Bechern problematisch, wo das Papier beim Formen gleichzeitig gebogen und heißversiegelt wird. Käufer sollten im Rahmen der eingehenden Qualitätsprüfung für jeden neuen Rohpapierlieferanten Daten zum Oberflächenleimungsniveau anfordern (typischerweise angegeben als Oberflächenstärkeaufnahme in g/m²).
Feuchtigkeitsgehalt: Die verborgene Variable bei der Rolle-zu-Rolle-Verarbeitung
Rohpapier ist hygroskopisch – es tauscht kontinuierlich Feuchtigkeit mit der Umgebung aus. Der Zielfeuchtigkeitsgehalt zum Zeitpunkt der Beschichtung oder Verarbeitung beträgt typischerweise 6–8 % . Rollen außerhalb dieses Bereichs führen zu vorhersehbaren, aber oft übersehenen Problemen:
- Zu trockenes Papier (<5 %) wird spröde und erhöht die Gefahr von Kantenrissen beim Abwickeln und Stanzen unter hoher Spannung.
- Zu nasses Papier (>9 %) erzeugt am Extrusionsspalt Dampf, was zu Blasenfehlern in der PE-Beschichtung und Haftungsfehlern führt, die erst dann erkannt werden können, wenn der Becher im Gebrauch undicht wird.
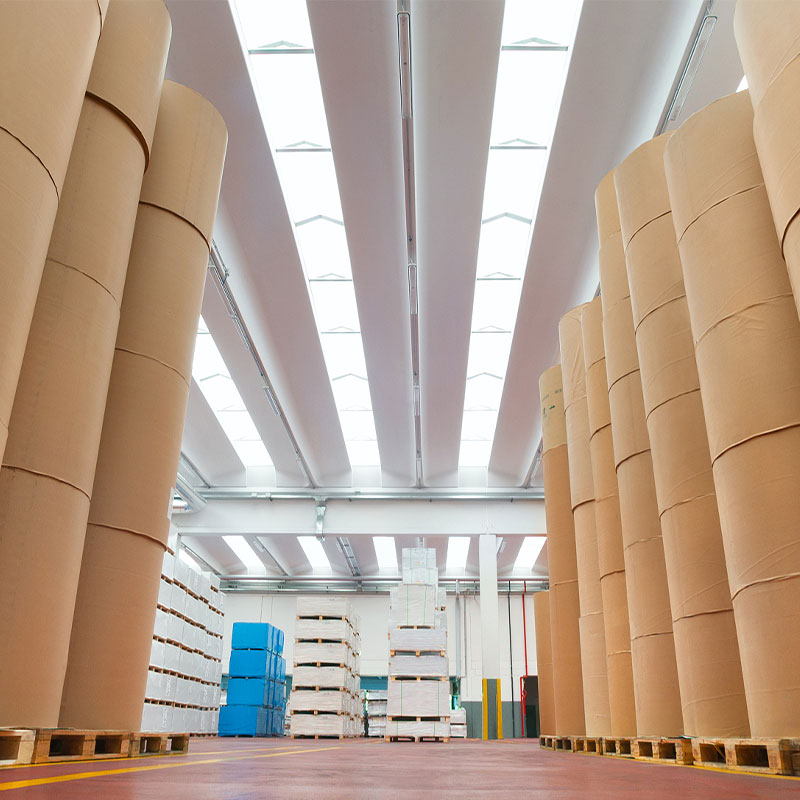
Rollen sollten in klimatisierten Lagerhäusern auf dem Kopf (niemals flach) gelagert und dort verbraucht werden 90 Tage Herstellungsverfahren für optimale Verarbeitungskonsistenz. Wir konditionieren alles ausgehend Rohpapier rollt vor dem Versand auf verifizierte Feuchtigkeitsziele und reduziert dadurch Unterbrechungen der Kundenlinie aufgrund von Materialschwankungen.